Особенности литья и точной передачи фактуры, геометрии и мельчайших элементов с применением передовых технологий
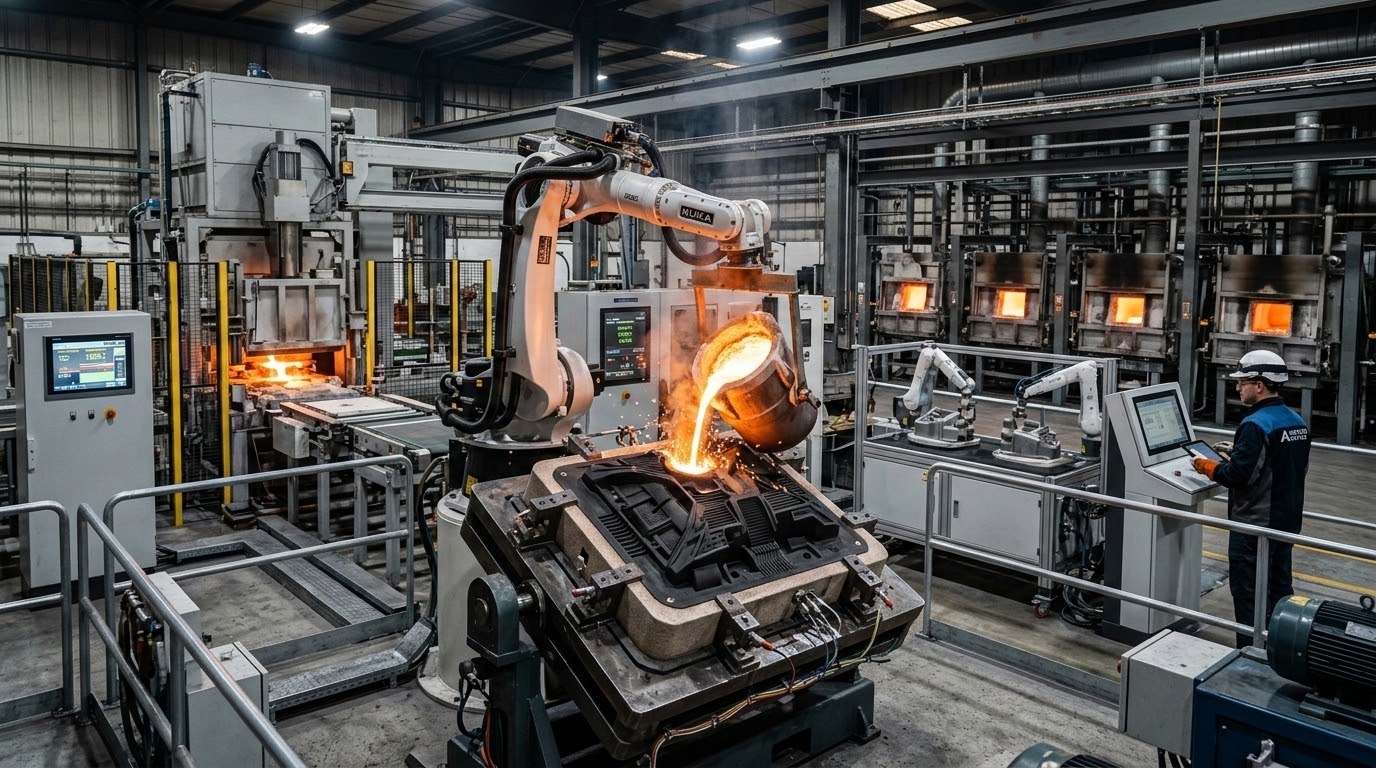
Особенности литья и современные подходы
Литьё обеспечивает формование сложных геометрий за счет заполнения полостей расплавленным металлом. Современные подходы интегрируют несколько технологий формования — пескостное, литьё под давлением, инвестиционное и центробежное — с системами цифрового моделирования и контроля параметров. Важной характеристикой остаётся передача мельчайших элементов и фактуры поверхности через точное воспроизведение рельефа на стенках отливки. Это направление находит аналог в современном производстве 3d печать и литьё пластмассы.
Ключ к точной передаче фактуры — не только технология литья, но и параметры материала, геометрическое соответствие и стадийность формообразования. Рост требований к повторяемости и чистоте поверхности стимулирует развитие процессов подготовки литейной смеси, контроля среды и точной локализации температурного режима, что снижает деформации и пористость, а также влияет на итоговую геометрию и текстуру детали.
Разновидности литья и их влияние на точность передачи фактуры
Пескостное формование сохраняет широкие допуски и пористость, что отражается на шероховатости поверхности и на способности копировать микрорельеф в меньших деталях. Литьё под давлением обеспечивает более близкую к номиналу геометрию и гладкую поверхность за счёт быстрого охлаждения и точного заполнения форм, но ограничено формами с малыми пористостями. Инвестиционное литьё чаще демонстрирует высокую детализацию мелких элементов за счёт точной восстанавливающей восковки и контролируемого шага охлаждения. Центробежное литьё может улучшать однородность структуры в осевом направлении и копирование тонких контуров там, где важна симметрия. Эти различия влияют на способность передать микрорельеф и точность геометрии детали.
С точки зрения передачи фактуры, выбор литья определяется требованием к поверхностному слою, наличию дефектов и возможностью повторить рельеф при серийном производстве. Аддитивные технологии в сочетании с литьём позволяют расширить копирование микрорельефа за счёт формирования форм на основе цифровых моделей и последующего переноса текстуры на заготовку.
Влияние материалов на геометрию и фактуру
Материалы и сплавы влияют на предел точности передачи геометрии за счёт свойств плавления, текучести и термической устойчивости. Пластичность расплава определяет заполнение тонких каналов и уголков, а термическая вязкость влияет на скорость кристаллизации и возможные деформации. Совместимость материала с технологией литья задаёт ограничение на восстановление мелкой фактуры: высокотемпературные сплавы требуют более точного контроля охлаждения, чтобы избежать нежелательных изменений рельефа.
Параметры материала, такие как коэффициент теплового расширения и сечение твердости, отражаются на повторяемости геометрии и стабильности поверхности после спекания или отжига. Поверхностная обработка может дополнительно смягчать шероховатость, но зависима от химии металла и реализации защитных покрытий на этапе постобработки.
Передача мельчайших элементов и фактуры
Передача мельчайших элементов и фактуры — это сочетание физико-математических процессов и качественного формирования поверхности. Литьё обеспечивает передачу мельчайших элементов и фактуры поверхности, если применяются точные формы и контролируемые режимы кристаллизации. Аддитивные технологии дополняют традиционные литьевые процессы для повышения точности передачи текстуры за счёт цифрового копирования микрорельефа и точного переноса на заготовку.
Методы формирования поверхности и ограничения
Методы формирования поверхности включают полировку, травление и лазерную текстуризацию, а также нанесение защитных и функциональных покрытий. Ограничения связаны с деформациями при заполнении форм, усадкой материала и прессованием текстуры в зонах с тонкими стенками. Важную роль играет корректная настройка режимов термообработки и выбор формовочных материалов, которые минимизируют искажения и сохраняют микрорельеф.
- Полировка и ультратонкая шлифовка для выравнивания поверхности и устранения микротрещин.
- Химическое травление для повышения контраста структур и улучшения повторяемости микрорельефа.
- Лазерная текстуризация для точного нанесения заданных узоров и микрополигонов.
- Покрытия с контролируемой адгезией для сохранения фактуры в условиях дальнейшей обработки.
Роль цифрового моделирования и формообразования
- Сканирование исходной поверхности или реконструкция геометрии по данным дефектоскопии.
- Создание цифровой модели, учитывающей тепловые и деформационные эффекты.
- Симуляция течения расплава, охлаждения и кристаллизации для прогноза формообразования.
- Формирование физической формы через гибридные технологии и управляющие параметры для передачи заданной текстуры.
Контроль качества и метрология
Контроль качества включает метрологические методы, применяемые для оценки геометрии и фактуры после литья. Контроль позволяет фиксировать повторяемость результатов и проверять соответствие готового изделия исходной модели. В процессе задействуются калиброванные инструменты и специальные методики проверки, которые помогают минимизировать отклонения на микрорельефе и толщине стенок.
Методы измерения мелких деталей
Измерение мелких деталей требует применения разных инструментов и методик. Метрологические подходы включают контактные и безконтактные методы, а также комплексные испытания на совмещение геометрии и текстуры. Верификация проводится на стадии готовности изделия и в ходе серийного выпуска.
| Метод измерения | Диапазон размеров | Погрешность | Особенности |
|---|---|---|---|
| Калиброванные индикаторы | от 1 мм до 0.01 мм | ±0.01 мм | быстрое контролируемое соответствие |
| Оптическая профилометрия | 0.01 мм–1 мм | ±0.5 мкм | мелкие элементы поверхности |
Цифровое моделирование обеспечивает предвидение деформаций на стадии проектирования и позволяет корректировать формообразование до начала производства.
Стандарты и калибровка оборудования
- Применение калибровочных образцов с заданной шероховатостью и геометрией.
- Регулярная настройка условий измерения и калибровка измерительных приборов.
- Документация методик измерения и участие в межлабораторном сравнении результатов.

