Автоматическое паллетирование грузов массой 30–40 кг паллетайзерами
Технологические основы паллетирования грузов массой 30-40 кг
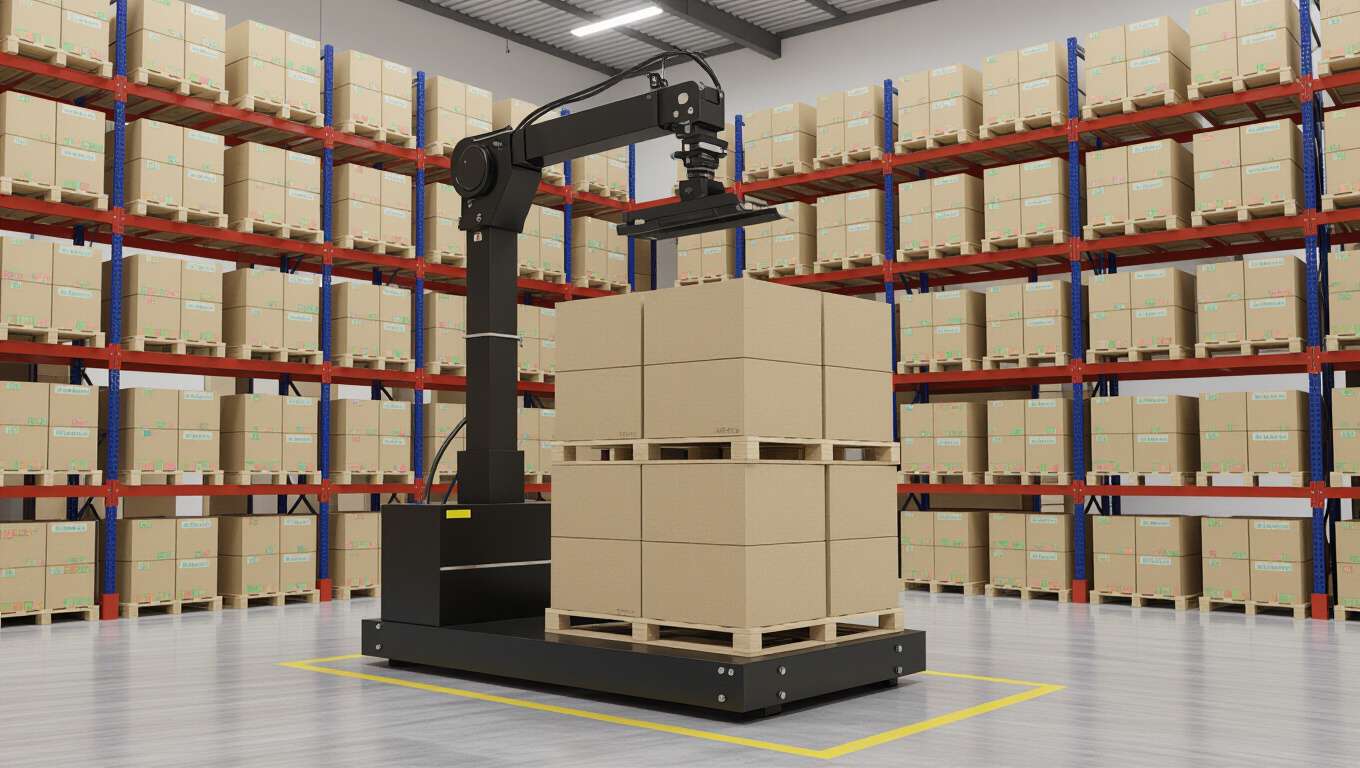
Паллетайзер представляет собой устройство, предназначенное для автоматического укладывания грузов на поддон. При массе груза 30–40 кг ключевыми параметрами являются устойчивость захвата, геометрия изделия и прочность основания поддона. Форма и размер груза влияют на выбор конфигурации захвата и маршрута движения, а рольганг или конвейер синхронно подготавливают подачу с операцией укладки, обеспечивая непрерывный поток на линии.
Выбор паллетайзера зависит от задачи: горизонтальные устройства чаще обеспечивают протяжку по одной оси, вертикальные — захват сверху и укладку в стопку; роботизированные модули позволяют менять оснастку под разные габариты. При массе 30–40 кг важна сила удержания и способность компенсировать вибрации во времени движения, чтобы груз оставался на поддоне во время укладки. Для ознакомления можно перейти на страницу робот укладчик.
Конструкции паллетайзеров
Разновидности паллетайзеров различаются по направлению перемещения и консоли захвата: горизонтальные, вертикальные и роботизированные модули. Горизонтальные конструкции чаще применяются для непрерывной укладки в одну линию; вертикальные удобны для укладки на высоту; роботизированные узлы обеспечивают адаптивность к разным размерам и упаковкам.
- Горизонтальные паллетайзеры — укладка на поддон в одной плоскости.
- Вертикальные паллетайзеры — захват сверху или снизу, укладка на высоту.
- Роботизированные модули — сменная оснастка под разные габариты и упаковки.
Механизмы захвата и фиксации
Механизм захвата подбирается исходя из геометрии груза и требуемой силы удержания. В паллетайзерах применяют гидравлические, электромеханические и пружинные захваты, каждый вариант имеет свои достоинства и ограничения. Способ фиксации на поддоне во время укладки зависит от конфигурации захвата и поддержки поверхности поддона.
| Тип захвата | Особенности | Применение |
|---|---|---|
| Гидравлический | Высокая сила удержания, плавное давление | Грузы с высокой жесткостью и требовательной фиксацией |
| Электромеханический | Точная позиция, быстрое переключение | Точные укладки по заданной координате |
| Пружинный | Простота конструкции, малые требования к питанию | Легко адаптируемые конфигурации, ограниченная сила удержания |
Производительность и гибкость процесса
Показатели цикла и варианты конфигураций
Производительность паллетирования определяется скоростью укладки изделий на поддон, циклом обработки и конфигурацией узлов. В конфигурациях с одной линией масса груза 30–40 кг может обеспечить цикл укладки в диапазоне примерно 5–12 секунд за единицу, что зависит от размера поддона и высоты укладки.
- Определить заданный цикл на одну позицию и требуемую скорость подачи.
- Настроить параметры захвата и высоту укладки под конкретный поддон.
- Провести тестовую серию и зафиксировать параметры в регламенте линии.
- Оценить влияние изменений на общую пропускную способность.
Цикл паллетирования достигается за счет точной синхронизации подачи груза, скорости движения и времени смены захвата.
Влияние характеристик груза на выбор узла
Характеристики груза 30–40 кг, включая габариты, форму и упаковку, влияют на выбор узла захвата и типа поддона. Для крупных и несимметричных габаритов предпочтительны захваты с большим запасом сцепления и усиленным креплением. Для компактных и однородных грузов — более точные электромеханические захваты с быстрым переключением режимов укладки.
Безопасность, обслуживание и интеграция в производственную линию
Требования к охране труда и защитные решения
В процессе паллетирования обязательны защитные устройства: ограждения, датчики обнаружения препятствий и сигнализация. Регламент по охране труда требует обучения операторов работе с автоматизированными узлами и проверки исправности защитных устройств перед сменой. Датчики безопасности обеспечивают обнаружение доступных объектов в зоне захвата, снижая вероятность травм.
Обслуживание, диагностика и совместимость с линией
Обслуживание паллетайера включает регламентные работы, диагностику неисправностей и плановую модернизацию компонентов. Совместимость с линией достигается через синхронизацию программируемого логического контроллера и датчиков ввода/вывода, а также согласование цикла подачи и укладки с другим оборудованием конвейерной линии.
«Согласованность между подачей груза и узлами укладки является ключевым фактором стабильности линии».

